

Ett förpackningsprojekt för PET-burkar beror på mer än själva burken. PET-burkens hölje, det lättöppnade aluminiumlocket och förseglingsmaskinen måste fungera som ett system. En avvikelse i burkens dimensioner, lockspecifikationer, maskinverktyg eller driftsinställningar kan leda till instabil försegling, skadade behållare, produktionsavbrott eller förpackning som inte fungerar som förväntat under hantering.
COPAKerbjuder alternativ för burkförslutningsmaskiner för dryckesbutiker, kaféer, centralkök, dryckesstartups och produktionsanläggningar som använder PET-burkar. Maskinen bör väljas utifrån kombinationen av burk och lock, produktionsvolym, dryckesegenskaper, fyllningsprocess, tillgänglig arbetsyta och önskad automatiseringsnivå. En förslutningsmaskin bör inte köpas enbart genom att jämföra hastighet eller pris. Utrustningen måste passa hela förpackningsprocessen.
Varför förseglingsstadiet är viktigt
Försegling är den punkt där PET-burkens kropp och aluminiumlocket blir en färdig förpackning. Under förseglingscykeln applicerar maskinen kontrollerad mekanisk verkan för att forma locket runt burköppningen. De exakta verktygen och justeringarna måste matcha den valda behållaren och förslutningen. En stabil förseglingsprocess stöder:
- Konsekvent stängningsbildning
- Minskad läckagerisk
- Renare produktion
- Repeterbart förpackningsutseende
- Snabbare orderförberedelse
- Bättre hantering under kylning och transport
- En igenkännbar lättöppnad burkupplevelse
- Effektivare batchproduktion
Förslutningsmaskinen avgör inte ensam dryckers säkerhet eller hållbarhet. Produktformulering, fyllningshygien, bearbetning, lagringstemperatur, förslutningsintegritet och distributionsförhållanden måste utvärderas som en del av den fullständiga valideringsprocessen för den fyllda produkten.
Dryckesföretag som kan behöva en PET-burkförslutare
Utrustning för försegling av PET-burkarkan användas av:
- Bubbeltebutiker
- Juicebarer
- Kaféer
- Tebutiker
- Smoothie-företag
- Restauranger
- Bagerier
- Hotell
- Event- och cateringföretag
- Centrala kök
- Dryckesstartups
- Dryckesmärken under egna märkesvaror
- Små dryckesfabriker
- Kontraktsförpackare för drycker
- Förpackningsdistributörer
Utrustningskraven kommer att skilja sig åt mellan ett kafé som förseglar flera färdiga drycker och en fabrik som kör schemalagda produktionsbatcher. Servicemodellen bör definieras innan maskinkonfigurationen väljs.
Dryckesapplikationer
PET-burkförseglingsmaskinerkan stödja utvalda förpackningsprojekt som involverar:
- Mjölkte
- Fruktte
- Kallbryggt kaffe
- Iskaffe
- Drickbart te
- Fruktjos
- Lemonad
- Lätta smoothies
- Smaksatt mjölk
- Drickbar yoghurt
- Växtbaserade drycker
- Proteindrycker
- Funktionella drycker
- Drycker till evenemanget
- Säsongsbetonade dryckeskollektioner
- Kylda grab-and-go-produkter
Drycken måste vara lämplig för den valda PET-burken, ha ett lättöppnat lock och fyllningsprocessen. Produkter som innehåller stora fruktbitar, kraftigt skum, hög viskositet eller ingredienser som sätter sig snabbt kan kräva ytterligare fyllnings- och konsumtionsförsök. Kolsyrade, kväveinfunderade eller på annat sätt trycksatta drycker kräver separat bekräftelse av behållaren, locket, maskininställningarna och det förväntade inre trycket.
PET-burk, lock och maskin bildar ett system
En burkförslutare kan inte utvärderas separat från förpackningens komponenter. Köparen bör bekräfta:
- Burköppningens diameter
- Burkkroppens diameter
- Burkhöjd
- Burkkantstruktur
- Specifikation för aluminiumlock
- Lockprofil
- Falsverktyg
- Stödplattformens höjd
- Fyllningsvolym
- Nödvändigt huvudutrymme
- Produktvikt
- Planerad produktionshastighet
Två burkar med liknande kapacitet kan ha olika diametrar eller höjder. En maskin som är justerad för en kombination av burk och lock bör inte antas fungera med ett annat format utan att kontrollera verktyg och konfiguration. Prover av den faktiska PET-burken och locket bör användas vid maskinutvärderingen.
Hur PET-burkförsegling fungerar
En typisk förseglingscykel innefattar följande steg:
- Drycken fylls i PET-burken.
- Operatören eller matningssystemet placerar aluminiumlocket på burköppningen.
- Burken är placerad inuti förseglingsstationen.
- Maskinen håller behållaren och locket i önskat läge.
- Falsrullar formar lockkanten runt burkens kant.
- Den färdiga behållaren tas bort eller flyttas till nästa station.
- Tätningen inspekteras enligt köparens kvalitetskontrollprocedur.
Den exakta sekvensen beror på maskinens design och automatiseringsnivå. En bordsmaskin kan kräva manuell placering och borttagning av burkar. En produktionslinjemaskin kan använda automatisk matning, positionering, försegling och tömning.
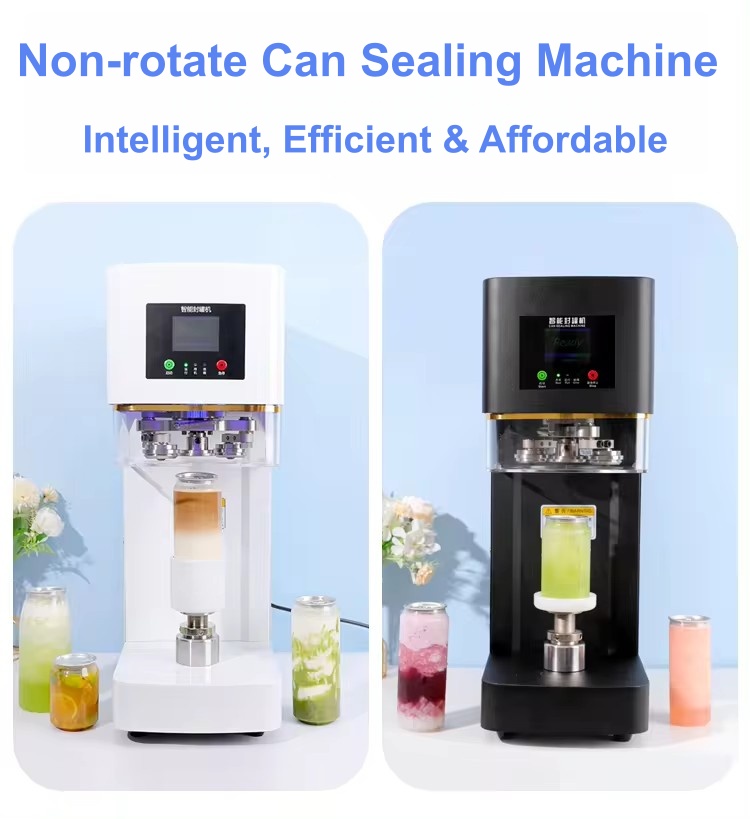
Rotationsfri tätning för PET-burkar
Vissa PET-burkförslutningsmaskiner använder en icke-roterande design. I detta arrangemang förblir PET-burken stationär medan förslutningskomponenterna rör sig runt locket. COPAK presenterar sin automatiska pekskärmsmodell för bord som en icke-roterande maskin designad för PET-burkar. Denna design kan vara användbar när:
- Drycken innehåller skum
- Den fyllda burken är nära sin målnivå
- Produkten innehåller små inneslutningar
- Spill under rotation behöver minskas
- Den genomskinliga PET-kroppen ska förbli visuellt ren
- Operatören behöver en stabil bordsprocess
- Produkten fylls manuellt
En icke-roterande design eliminerar inte behovet av korrekt fyllning, topputrymme och maskinjustering. Den faktiska drycken bör användas under produktionstestet.
Att välja rätt automatiseringsnivå
Den erforderliga automatiseringsnivån beror på daglig produktion, tillgänglighet av arbetskraft, produktionslayout och framtida tillväxtplaner.
Bordsmonterad automatisk burkförslutare
En bordsautomat kan vara lämplig för:
- Kaféer
- Dryckesbutiker
- Pilotprojekt
- Produkttestning
- Förberedelse av drycker till evenemanget
- Små produktionsrum
- Korta produktionsbatcher
- Företag som lanserar en PET-lösning kan variera
Operatören placerar vanligtvis burken och locket i maskinen, startar cykeln och tar bort den förseglade förpackningen. Detta format använder mindre utrymme än en hel produktionslinje och kan ge en mer kontrollerad process än en helt manuell maskin.
Halvautomatiskt tätningssystem
Ett halvautomatiskt system kan övervägas när:
- Produktionsvolymen är högre än normal butiksservice
- Operatörer kan hantera lastning eller lossning
- Flera produktbatcher produceras varje dag
- Verksamheten behöver flexibilitet mellan olika burkformat
- Fullständig linjeintegration krävs ännu inte
Köparen bör bekräfta vilka steg som är automatiserade och vilka steg som fortfarande kräver manuellt arbete. Termen "halvautomatisk" kan beskriva olika maskinkonfigurationer, så arbetsflödet bör granskas före köp.
Helautomatiskt burkförseglingssystem
Ett helautomatiskt system kan vara mer lämpligt för:
- Schemalagd dryckesproduktion
- Centrala kök
- Medelstora eller stora produktionsanläggningar
- Kontinuerliga fyllningsoperationer
- Företag som kräver automatisk matning och tömning
- Projekt kopplade till annan förpackningsutrustning
Linjeintegration kan innebära:
- Kan utfodring
- Dryckesfyllning
- Lockmatning
- Placering av locket
- Tätning
- Datumkodning
- Inspektion
- Märkning
- Kartongförpackning
Utrustningsleverantören bör granska layout, produktionsmål och anslutningspunkter innan systemet bekräftas.
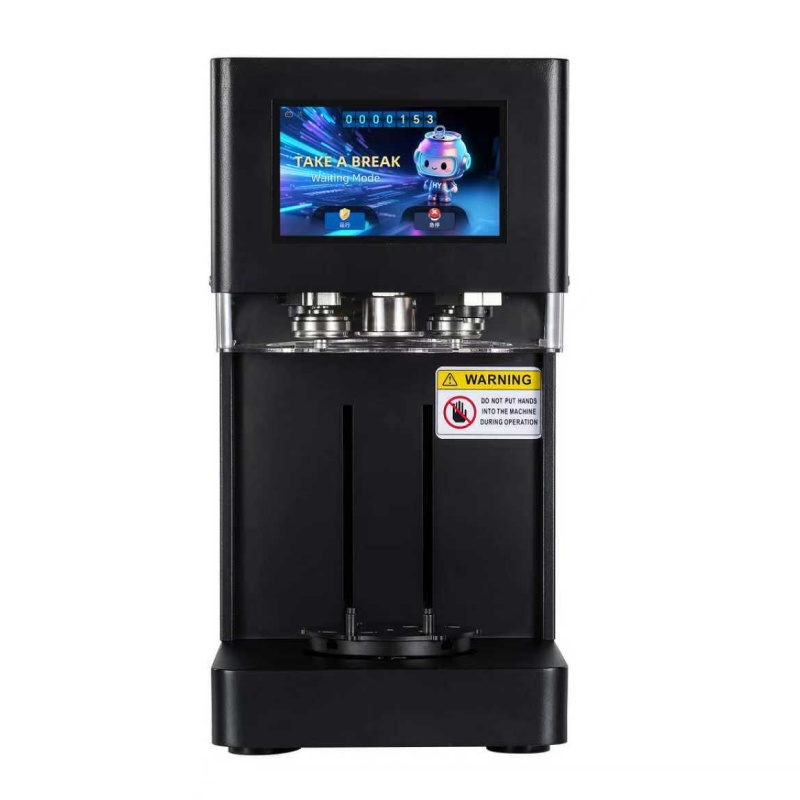
COPAK automatisk burkförslutare med pekskärm
COPAK presenterar för närvarande en automatisk burkförslutare med pekskärm under modellen CP100D-25. Publicerade specifikationer inkluderar:
| Punkt | Publicerad information |
|---|---|
| Modell | CP100D-25 |
| Automatisering | Automatisk |
| Drivtyp | Elektrisk |
| Spänning | 110V/220V |
| Tätningsdiameter | 45–100 mm |
| Tätningshöjd | 30–180 mm |
| Tätningscykel | Cirka 2 sekunder per burk |
| Gränssnitt | Pekskärm |
| Stöd | Teknisk support online och via video |
| Publicerad garanti | Ett år |
Dessa värden kommer från COPAKS aktuella produktsida och bör bekräftas igen vid offert eftersom maskinkonfiguration, verktyg och projektkrav kan påverka det slutliga erbjudandet. Det publicerade diameter- och höjdintervallet bör inte betraktas som en bekräftelse på att varje behållare inom dessa intervall är automatiskt kompatibel. Burkens kant, lockprofil, verktyg och faktiska förseglingsprov måste fortfarande kontrolleras.
Välja en maskin efter produktionsbehov
Köparen bör beräkna produktionsbehovet utifrån det faktiska driftsschemat. Användbar information inkluderar:
- Burkar som behövs per timme
- Burkar som krävs per skift
- Antal arbetsskift
- Antal produktvarianter
- Tid tillgänglig för omställning
- Förväntad produktionstillväxt
- Planerad underhållstid
- Antal operatörer
- Fyllningshastighet
- Nedströms packningshastighet
Den snabbaste maskinen är inte alltid det bästa valet. En förslutare som arbetar snabbare än fyllnings- och lastningsprocessen kan förbli inaktiv. En maskin med otillräcklig kapacitet kan bli den största flaskhalsen i produktionen. Målet bör vara en balanserad linje där fyllning, lockplacering, försegling och packning sker med kompatibla hastigheter.
Kan ändras i storlek och format
Många dryckesföretag planerar att använda mer än en PET-burk. Ett produktsortiment kan innehålla olika:
- Fyll volymer
- Burkhöjder
- Burkdiametrar
- Kroppsformer
- Locktyper
- Etikettformat
Köparen bör fråga:
- Klarar maskinen av alla planerade burkar?
- Kräver varje format olika verktyg?
- Hur justeras supportplattformen?
- Hur lång tid tar ett formatbyte?
- Vilka justeringar kan operatörer göra?
- Vilka justeringar kräver en tekniker?
- Kan inställningar lagras och återkallas?
- Hur förhindras felaktiga inställningar?
En maskin som beskrivs som justerbar behöver fortfarande ett bekräftat driftsområde för de faktiska behållarna. Skicka fysiska burk- och lockprover när det är möjligt.
Dryckesfyllning och topputrymme
Förslutningsmaskinen börjar arbeta efter att drycken har fyllts på. En instabil påfyllningsprocess kan skapa förslutningsproblem även när maskinen är korrekt justerad. Köparen bör kontrollera:
- Fyllningsnivå
- Produktskum
- Vätska på burkens kant
- Fruktbitar nära öppningen
- Placering av locket
- Nödvändigt huvudutrymme
- Fördröjning mellan fyllning och försegling
- Produkttemperatur
En överfylld burk kan spillas vid påsättning eller förslutning av locket. En underfylld burk kanske inte uppfyller den avsedda produktspecifikationen. Skum kan göra fyllningsnivån svår att bedöma och kan förorena förseglingsområdet. Fyllningsprocessen och förseglingsprocessen bör testas tillsammans.
Fyllningstemperatur
Den faktiska fyllningstemperaturen måste anges innan förpackningssystemet godkänns. Standard PET-drycksburkar och förslutningsutrustning bör inte automatiskt behandlas som lämpliga för:
- Varm fyllning
- Pastörisering i behållare
- Retortbearbetning
- Ångbehandling
- Andra processer med förhöjd temperatur
Köparen bör tillhandahålla:
- Dryckestemperatur vid påfyllning
- Temperatur efter beredning
- Kylningsmetod
- Tid mellan kylning och påfyllning
- Tid mellan fyllning och försegling
- Förvaringstemperatur
- Planerad termisk bearbetning
- Distributionsvillkor
Högtemperaturbehandling kan påverka PET-behållaren, locket, sömmen och produkten. All värmebehandling kräver separat teknisk validering.
Kolsyrade och trycksatta drycker
En maskin som kan stänga en PET-burk är inte automatiskt lämplig för alla projekt med trycksatta drycker. Kolsyrade och kväveinfunderade produkter kan skapa inre tryck under fyllning, lagring och transport. Projektet bör bekräfta:
- Lämplighet för behållarens tryck
- Lämplig för lättöppnat lock
- Specifikation för falsning
- Fyllningsmetod
- Produkttemperatur
- Kolsyra- eller gasnivå
- Förväntat internt tryck
- Förvaringstemperatur
- Transportförhållanden
- Obligatorisk pakettestning
Köparen bör tydligt informera COPAK när produkten är kolsyrad, kväveinfunderad eller på annat sätt trycksatt. Ett test med stilla dryck validerar inte samma förpackning för en trycksatt produkt.
Arbetsplats- och installationsplanering
Maskinen måste passa i produktionsmiljön. Kontrollera följande innan du beställer:
- Maskinens dimensioner
- Operatörens arbetsområde
- Lastnings- och lossningsutrymme
- Bord- eller golvstöd
- Elförsörjning
- Lufttillförsel vid behov
- Dräneringskrav
- Åtkomst till städning
- Nödåtkomst
- Ventilation
- Avstånd från fyllningsutrustning
- Plats för färdiga produkter
- Plats för tomma burkar och lock
En kompakt maskin kan fortfarande kräva extra utrymme för behållare, lock, brickor och inspektion. Operatören ska kunna arbeta utan att sträcka sig över rörliga komponenter eller blockera en annan produktionsuppgift.
El- och elkrav
COPAKS publicerade information om CP100D-25 listar 110V/220V elektrisk drift. Den slutliga spänningen och kontaktkonfigurationen bör bekräftas för destinationsmarknaden före produktion och leverans. Köparen bör bekräfta:
- Lokal spänning
- Frekvens
- Kontakttyp
- Effektkapacitet
- Jordningskrav
- Krav på tryckluft, om tillämpligt
- Driftsmiljö
- Reserv elektriskt skydd
- Installationsansvar
Anta inte att en maskin kan anslutas omedelbart efter ankomst utan att kontrollera lokala elektriska förhållanden. Elinstallationen ska utföras av kvalificerad personal enligt gällande lokala föreskrifter.
Operatörsgränssnitt och produktionsregister
Ett tydligt kontrollgränssnitt kan minska installationsmisstag och förenkla rutinmässig drift. COPAKS pekskärmsmodell presenteras med ett pekskärmsgränssnitt och produktionsräknardisplay. Användbara gränssnittsfunktioner kan inkludera:
- Start- och stoppkontroller
- Produktionsantal
- Driftstatus
- Felmeddelanden
- Parameteråtkomst
- Lagrade inställningar
- Påminnelser om underhåll
- Nödstoppsstatus
De tillgängliga funktionerna beror på vald maskin. Köparen bör begära en demonstration av styrgränssnittet innan utrustningen bekräftas.
Tätningsinspektion
En färdig burk bör inspekteras enligt en överenskommen kvalitetskontrollprocess. Rutinkontroller kan innefatta:
- Lockets position
- Synlig sömjämnhet
- Kan kroppskondition
- Skada på locket
- Produktläckage
- Burkstabilitet
- Lättöppnad funktion
- Tätningskonsistens över en produktionsbatch
De erforderliga skarvmåtten och acceptanskriterierna bör baseras på vald burk, lock, verktyg och teknisk vägledning som tillhandahållits för projektet. Kopiera inte acceptansvärden från en orelaterad metallburk eller ett annat lockformat. Inspektionsfrekvensen kan ökas:
- Vid produktionsstart
- Efter en formatändring
- Efter maskinjustering
- Efter underhåll
- När en ny sats burkar eller lock introduceras
- När läckage eller synlig inkonsekvens upptäcks
Journaler kan hjälpa till att identifiera om ett problem är isolerat eller återkommande.
Vanliga tätningsproblem
Locket är inte korrekt placerat
Möjliga orsaker kan vara:
- Felaktig placering av locket
- Felaktig lockspecifikation
- Kan inte centreras
- Feljustering av matningssystemet
- Produkt eller rester på kanten
Stoppa produktionen och bekräfta förpackningens komponenter innan du justerar maskinen.
Tätningen är synbart ojämn
Möjliga orsaker kan vara:
- Felaktig verktygsjustering
- Slitna komponenter
- Burk- eller lockvariation
- Felaktig stödhöjd
- Behållaren är inte korrekt placerad
Maskinen bör inspekteras av utbildad personal.
Produktläckor efter försegling
Möjliga orsaker kan vara:
- Ofullständig sömbildning
- Skadad burkkant
- Skadat lock
- Kontaminering i tätningsområdet
- Felaktig verktygssättning
- Överdriven hantering efter försegling
Läckande produkter bör isoleras från försäljning tills orsaken har identifierats.
Burkkroppen är repad eller förvrängd
Möjliga orsaker kan vara:
- Felaktig justering av stöd eller styrning
- Överdriven mekanisk kontakt
- Olämplig roterande process
- Felaktigt inställd hanteringsutrustning
- Skadade behållare före försegling
Burken bör inspekteras före och efter förseglingen.
Dryckesspill under försegling
Möjliga orsaker kan vara:
- För hög fyllningsnivå
- För lite huvudutrymme
- Produktskum
- Kan rörelse
- Felaktig placering av locket
- Fördröjning mellan fyllning och försegling
Fyllnings- och förseglingsprocesserna bör ses över tillsammans.
Rengöring och hygien
Förslutningsmaskinen arbetar nära en öppen dryckesbehållare. En rengöringsplan bör omfatta:
- Riskområden vid produktkontakt
- Placeringsområde för lock
- Kan stödja plattformen
- Maskinens yttre ytor
- Spilld dryck
- Avtagbara styrningar eller brickor
- Omgivande arbetsbord
- Golvyta
- Rengöringsverktyg
- Rengöring av register
Maskinleverantörens instruktioner ska följas. Elektriska och rörliga komponenter ska inte rengöras med metoder som kan skada utrustningen eller skapa en elektrisk fara. Maskinen ska stoppas och säkras före rengöring eller underhåll.
Förebyggande underhåll
Rutinmässigt underhåll hjälper till att hålla maskinen igång på ett konsekvent sätt. En underhållsplan kan innehålla:
- Rengöring efter produktion
- Inspektion av rullar och verktyg
- Kontroll av fästelement
- Kontroll av guider och stöd
- Smörjning där så anges
- Inspektion av elektriska anslutningar
- Testning av säkerhetsfunktioner
- Kontroll av ovanliga ljud eller vibrationer
- Utbyte av slitna delar
- Granska produktions- och felregister
Underhållsfrekvensen bör följa den valda maskinens manual och den faktiska produktionsintensiteten. Operatörer bör inte modifiera tätningskomponenter utan utbildning eller teknisk vägledning.
Reservdelar och teknisk support
Innan du köper en burkförslutare, fråga vilka delar som kan behöva bytas ut under normal drift. Användbara frågor inkluderar:
- Vilka delar betraktas som förbrukningsartiklar?
- Vilka reservdelar medföljer maskinen?
- Hur beställs ytterligare delar?
- Vilken information krävs för att identifiera delen?
- Finns det support för fjärrinstallation?
- Finns operationsvideor tillgängliga?
- Vad ingår i garantin?
- Vilka problem kräver service på plats?
- Hur ska verktyg förvaras?
- Vilken dokumentation tillhandahålls?
COPAKS nuvarande CP100D-25-sida listar onlinesupport och teknisk videosupport. Den exakta serviceomfattningen bör bekräftas i offerten.
Från pilotproduktion till kommersiell produktion
Ett dryckesmärke kan börja med ett begränsat antal förseglade burkar och senare expandera. Vid det initiala maskinvalet bör man beakta:
- Nuvarande daglig efterfrågan
- Förväntad tillväxt
- Tillgänglig arbetskraft
- Planerade burkformat
- Framtida fyllningsutrustning
- Plats för en större rad
- Budget för verktyg
- Produktutvecklingsbehov
En kompakt automatisk maskin kan stödja marknadstester och initial försäljning. Tillväxt kan senare kräva:
- Snabbare fyllning
- Automatisk lockmatning
- Integrering av transportband
- Datumkodning
- Inspektionsutrustning
- Märkning
- Kartongförpackning
- En förseglare med högre kapacitet
Företaget bör undvika att köpa en maskin som inte stöder det bekräftade burk- och locksystemet. Det bör också undvika att investera i en produktionslinje som är mycket större än den realistiska fyllnings- och försäljningsplanen.
Information att förbereda innan du begär en offert
Förse COPAK med följande information:
- Dryckestyp
- Kolsyrad eller icke-kolsyrad status
- Närvaro av skum eller partiklar
- Dryckens viskositet
- Fyllningstemperatur
- PET-burkkapacitet
- Burkdiameter
- Burkhöjd
- Specifikationer för burköppning
- Specifikation för aluminiumlock
- Fysiska burk- och lockprover
- Erforderlig effekt per timme
- Erforderlig utgång per dag
- Antal produktformat
- Manuell eller automatisk påfyllningsmetod
- Föredragen automatiseringsnivå
- Tillgänglig arbetsyta
- Lokal spänning och frekvens
- Destinationsland
- Nödvändig teknisk support
- Målinköpsschema
Foton, ritningar och prover kan minska risken för att välja inkompatibel utrustning.
Varför arbeta med COPAK?
COPAK levererar PET-burkar, lättöppnade aluminiumlock och burkförslutningsmaskiner. Deras webbplats presenterar för närvarande:
- PET-dryckesburkar
- Lättöppnade lockkombinationer
- Automatiska burkförslutare med pekskärm
- Halvautomatiska maskinalternativ
- Helautomatiska maskinalternativ
- Icke-roterande tätningsutrustning
- Packning och maskinkoordinering
- Teknisk support online och via video för den publicerade pekskärmsmodellen
COPAK uppger också att PET-burkar och förslutningsmaskiner kan arrangeras som en del av samma inköps- och leveransprojekt. Att anskaffa burk, lock och maskin genom ett samordnat projekt kan förenkla kompatibilitetsdiskussioner. Det slutliga godkännandet bör fortfarande baseras på faktiska prover, maskintester och köparens produktionsförhållanden.
Bygg förseglingsprocessen runt produkten
En burkförslutningsmaskin bör väljas utifrån dryckes-, behållare-, lock- och produktionsarbetsflödet. Ett kafé kan behöva en kompakt automatisk maskin för små batcher. Ett centralkök kan behöva en halvautomatisk process som stöder flera dagliga produktionsomgångar. En dryckesfabrik kan behöva ett helautomatiskt förslutningssystem kopplat till fyllnings-, inspektions- och förpackningsutrustning. Dela dryckesinformation, PET-burkarnas dimensioner, lockspecifikationer, produktionsmål och lokala elektriska krav med COPAK. Teamet kan granska projektet och rekommendera en lämplig burkförslutningskonfiguration.
Vanliga frågor
Vad är en PET-burkförslutningsmaskin?
En PET-burkförslutningsmaskin fäster ett lättöppnat metalllock på kanten av en PET-burk. Maskinen och verktygen måste matcha den valda burken och locket.
Kan en förslutningsmaskin hantera olika PET-burkstorlekar?
Vissa maskiner kan justeras för flera burkhöjder eller diametrar. Kompatibiliteten beror på maskinsortiment, verktyg, burkkant och lock. Varje planerat format bör bekräftas före köp.
Vad är en icke-roterande burkförslutare?
En rotationsfri förslutare håller burken stilla medan förslutningsmekanismen rör sig runt locket. Denna design kan bidra till att minska produktrörelser och kontakt med den genomskinliga PET-kroppen.
Är en bordsburkförslutare lämplig för en dryckesbutik?
En automatisk bordsförslutare kan passa kaféer, bubbelte-butiker, pilotprojekt och småskaliga produktionsanläggningar. Den erforderliga dagliga produktionen och tillgängligt arbetsutrymme bör kontrolleras först.
När bör ett företag överväga en helautomatisk maskin?
Ett helautomatiskt system kan vara lämpligt när verksamheten kräver kontinuerlig produktion, automatisk matning, linjeintegration eller högre schemalagd produktion.
Erbjuder COPAK en automatisk burkförslutare med pekskärm?
COPAK listar för närvarande den automatiska pekskärmsburkförslutaren CP100D-25. Dess publicerade specifikationer bör bekräftas vid offertförfrågan.
Kan maskinen försegla aluminiumburkar såväl som PET-burkar?
Kompatibilitet bör bekräftas för den specifika maskinen, verktyget, aluminiumburken och locket. Anta inte att en PET-burk kan försegla alla metallburkformat.
Kan maskinen försegla kolsyrade drycker?
Maskindrift ensam bekräftar inte lämplighet för kolsyrade produkter. PET-burken, locket, sömmen, fyllningsprocessen och det förväntade inre trycket måste alla valideras.
Kan maskinen användas för mjölkte?
Det kan övervägas för lämpliga mjölkteprodukter som fylls i kompatibla PET-burkar. Fyllningsnivå, skum, partiklar och lagringskrav bör testas.
Kan maskinen försegla juice- och kaffeburkar?
En kompatibel förseglare kan användas för utvalda juice-, kaffe- och teprojekt. Förpackningskomponenterna och fyllningsförhållandena måste matcha utrustningens konfiguration.
Kan förseglad PET-plast automatiskt ha lång hållbarhet?
Nej. Hållbarheten beror på dryckesformel, bearbetning, fyllningshygien, försegling, lagring och distribution. Den färdiga produkten kräver separat validering.
Hur ska tätningskvaliteten kontrolleras?
Kontroller kan omfatta lockets position, synlig skarvkonsistens, läckage, behållarens skick och öppningsprestanda. Detaljerade acceptanskriterier bör utvecklas för själva burken och locksystemet.
Krävs ett stickprov av tätningstest?
Ja. Testning med själva PET-burken, locket och drycken rekommenderas starkt före ordinarie produktion.
Vilken spänningsinformation ska köparen ange?
Ange lokala spännings-, frekvens- och kontaktkrav. COPAKS publicerade CP100D-25-modell listar 110V/220V, men den slutliga elektriska konfigurationen måste bekräftas.
Erbjuder COPAK teknisk support?
Den aktuella produktsidan för CP100D-25 listar onlinesupport och teknisk videosupport. Det exakta supportpaketet bör bekräftas i den kommersiella offerten.
Vilken information behövs för en offert på en maskin?
Ange burkens diameter, höjd, öppning, lockspecifikation, dryckestyp, fyllningstemperatur, önskad effekt, spänning, automatiseringspreferens och destinationsmarknad.
Publiceringstid: 27 juli 2026